


കമ്മീഷൻ ചെയ്യാനുള്ള കാലതാമസങ്ങൾ മിക്കവാറും പൈപ്പ് റണ്ണുകളിൽ നിന്നല്ല. അവ ഇൻ്റർഫേസുകളിൽ-ബുദ്ധിമുട്ടുള്ള{2}}അപ്പ്, ആവർത്തിച്ചുള്ള വെൽഡ് അറ്റകുറ്റപ്പണികൾ, ബോൾട്ട്{3}}ദ്വാരം തെറ്റായി ക്രമീകരിക്കൽ, ഹൈഡ്രോടെസ്റ്റ് ലീക്കുകൾ, വരിയിൽ വരാത്ത സ്വീകാര്യത രേഖകൾ എന്നിവയിൽ നിന്നാണ്. വിശ്വസനീയമായ പൈപ്പ് കണക്ഷനും സീലിംഗ് ഫലവും രണ്ട് അടിസ്ഥാന ഘടകങ്ങളെ ആശ്രയിച്ചിരിക്കുന്നു: നിയന്ത്രിക്കാവുന്ന ജോയിൻ്റ് ജ്യാമിതിയും ആവർത്തിക്കാവുന്ന സീലിംഗ് ലോഡും.
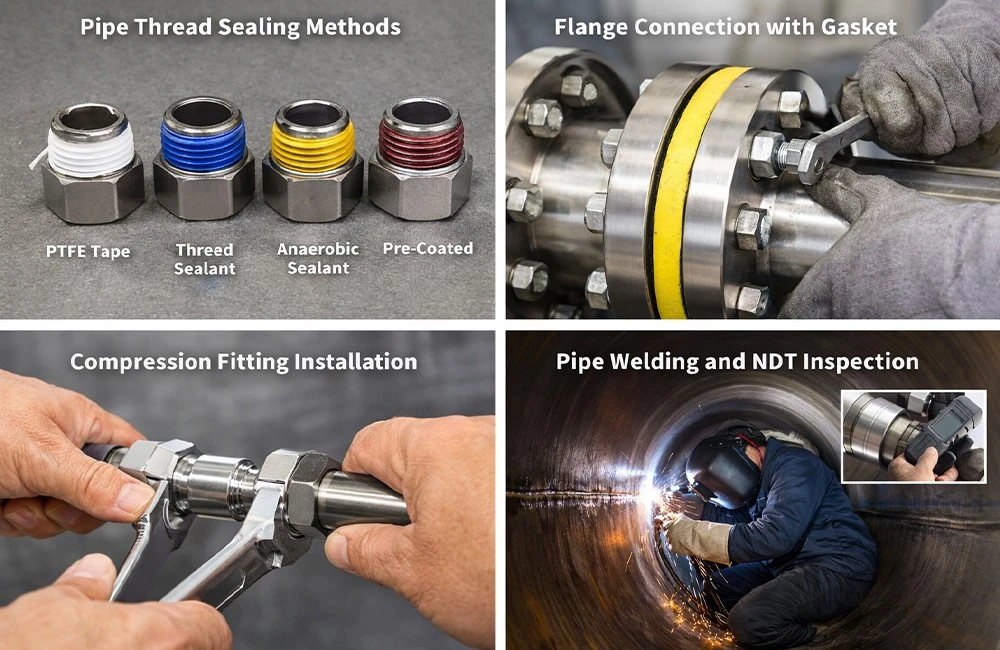
കണക്ഷൻ രീതികളും പ്രാധാന്യമുള്ള നിയന്ത്രണങ്ങളും
1. വെൽഡിംഗ് കണക്ഷനുകൾ-എന്താണ് സ്ഥിരതയെ നയിക്കുന്നത്?
അവസാനം തയ്യാറാക്കൽ, ഫിറ്റ്{0}}അപ്പ്, വെൽഡിംഗ് എക്സിക്യൂഷൻ, പരിശോധന എന്നിവയിലുടനീളമുള്ള സ്ഥിരതയിൽ നിന്നാണ് സ്ഥിരതയുള്ള വെൽഡിഡ് ജോയിൻ്റ് വരുന്നത്. ഫീൽഡിൽ, ജ്യാമിതി വ്യതിയാനവും ഹീറ്റ്{2}}ഇൻപുട്ട് വ്യതിയാനവുമാണ് വർദ്ധിപ്പിക്കുന്നത്.
- അവസാന തയ്യാറെടുപ്പ് സ്ഥിരത
ബെവൽ ആംഗിൾ, ലാൻഡ് അല്ലെങ്കിൽ എൻഡ്{0}}മുഖത്തിൻ്റെ ഗുണനിലവാരം വ്യത്യാസപ്പെടുകയാണെങ്കിൽ, റൂട്ട് ഓപ്പണിംഗ് ഡ്രിഫ്റ്റുകളും വെൽഡ് വിൻഡോ ഇടുങ്ങിയതും. ഒരേ ലൈനിലുടനീളം സ്ഥിരതയില്ലാത്ത പാസ് നിരക്കുകളാണ് ഒരു പൊതു അടയാളം.
- ഫിറ്റ്{0}}അപ്പ്, അലൈൻമെൻ്റ് നിയന്ത്രണം
റൂട്ട് തുറക്കൽ, ആന്തരിക പൊരുത്തക്കേട്, അണ്ഡാകാരം/കേന്ദ്രീകൃതത എന്നിവ റൂട്ട് ഫ്യൂഷനെയും എൻഡിഇ ഫലങ്ങളെയും നേരിട്ട് ബാധിക്കുന്നു. നേർത്ത{1}}മതിൽ, ചെറിയ OD, ചെറിയ{2}}പീസ് അസംബ്ലികൾ എന്നിവ കൂടുതൽ സെൻസിറ്റീവ് ആണ്.
- ഹീറ്റ്-ഇൻപുട്ട് വിൻഡോ മെറ്റീരിയലും കനവുമായി പൊരുത്തപ്പെടുന്നു
വളരെ താഴ്ന്നത് ഫ്യൂഷൻ / നുഴഞ്ഞുകയറ്റ സാധ്യതയുടെ അഭാവം വർദ്ധിപ്പിക്കുന്നു; വളരെ ഉയർന്നത് വക്രത വർദ്ധിപ്പിക്കുകയും മുഖത്തിൻ്റെ-മുഖത്തെ ബാധിക്കുകയും ചെയ്യും.
- പരിശോധനയും നന്നാക്കലും പ്രവേശനക്ഷമത
സപ്പോർട്ടുകൾ, ഭിത്തികൾ, വാൽവുകൾ അല്ലെങ്കിൽ ഉപകരണങ്ങൾ എന്നിവയ്ക്ക് സമീപം സന്ധികൾ തിങ്ങിനിറഞ്ഞാൽ, NDE, റിപ്പയർ ആക്സസ് എന്നിവ പലപ്പോഴും ഷെഡ്യൂൾ അപകടസാധ്യതയുടെ യഥാർത്ഥ ഡ്രൈവറായി മാറുന്നു.
വെൽഡിഡ് കണക്ഷൻ ഒരു ഫ്ലേഞ്ചുമായി ബന്ധിപ്പിച്ചിരിക്കുമ്പോൾ, വെൽഡിംഗ് ഡിസ്റ്റോർഷൻ, വെൽഡിങ്ങിൻ്റെ-ഗുണനിലവാര പ്രശ്നത്തിൽ നിന്ന്, അസമമായ ഗാസ്കറ്റ് കംപ്രഷൻ മൂലമുണ്ടാകുന്ന ലോക്കലൈസ്ഡ് ലീക്കേജിലേക്ക്-സീലിംഗ് പ്രശ്നത്തിലേക്ക് മാറ്റും.
2. സോക്കറ്റ്/ഫില്ലറ്റ് വെൽഡിംഗ്-എന്തുകൊണ്ടാണ് അസംബ്ലി നിയമങ്ങൾ കാഴ്ചയെക്കാൾ പ്രധാനം
സോക്കറ്റ്-സ്റ്റൈൽ ജോയിൻ്റുകൾ പലപ്പോഴും ദൃശ്യപരമായി മികച്ചതായി കാണപ്പെടുന്നു, പക്ഷേ സ്ഥിരത ആവർത്തിച്ചുള്ള അസംബ്ലി പരിശീലനത്തെ ആശ്രയിച്ചിരിക്കുന്നു.
- സ്ഥിരമായ ഉൾപ്പെടുത്തൽ ആഴവും തോളിൽ വിടവും
- ആവർത്തിക്കാവുന്ന ഫില്ലറ്റ് വെൽഡ് ജ്യാമിതി, പ്രത്യേകിച്ച് ഇറുകിയ ആക്സസ് ഏരിയകളിൽ
- സൈക്ലിംഗിനും വൈബ്രേഷൻ സേവനത്തിനും കീഴിലുള്ള ക്ഷീണത്തോടുള്ള ഉയർന്ന സംവേദനക്ഷമത
- വിള്ളൽ-ഏരിയ വൃത്തിയും നാശ സ്വഭാവവും സേവന പരിതസ്ഥിതിയുമായി പൊരുത്തപ്പെടുന്നു
3. ത്രെഡഡ് കണക്ഷനുകൾ-വിശ്വാസ്യത ഒരു അസംബ്ലി അച്ചടക്കമാണ്
ത്രെഡ്ഡ് സന്ധികൾ അവയുടെ പിന്നിലുള്ള അസംബ്ലി സ്റ്റാൻഡേർഡ് പോലെ സ്ഥിരതയുള്ളവയാണ്.
- ശരിയായ ത്രെഡ് രൂപവും മതിയായ ഇടപഴകലും
- ത്രെഡ് പ്രതലങ്ങളിൽ കേടുപാടുകൾ നിയന്ത്രിക്കുക
- സ്ഥിരമായ സീലൻ്റ് തരവും ആപ്ലിക്കേഷൻ രീതിയും
- നിർവചിച്ച ഇറുകിയതും വീണ്ടും{0}}പരിശോധിക്കുന്ന പരിശീലനവും
- വൈബ്രേഷനും തെർമൽ സൈക്ലിംഗിനും കീഴിലുള്ള-അയവുള്ള ലോജിക് മായ്ക്കുക
എന്താണ് ഫ്ലേഞ്ച് സീലിംഗ് പ്രകടനത്തെ നിയന്ത്രിക്കുന്നത്?
ഫ്ലേഞ്ച് സന്ധികൾ അസംബ്ലി ഗുണനിലവാരം നേരിട്ട് സീലിംഗ് ഫലങ്ങളിലേക്ക് വിവർത്തനം ചെയ്യുന്നു. സ്ഥിരതയുള്ള സീലിംഗിന് മൂന്ന് ഇനങ്ങൾ ഒരുമിച്ച് നിയന്ത്രിക്കേണ്ടതുണ്ട്: ഫ്ലേഞ്ച് ഫെയ്സ് അവസ്ഥ, ഗാസ്കറ്റ് വർക്കിംഗ് വിൻഡോ, ആവർത്തിക്കാവുന്ന ബോൾട്ട് പ്രീലോഡ്.
1. ഫ്ലേഞ്ച് ഫെയ്സ് അവസ്ഥ
- പരന്നത/തരംഗത കംപ്രഷൻ ഏകീകൃതതയെ നയിക്കുന്നു
- ഉപരിതല ഫിനിഷ് ഗാസ്കറ്റ് കടിയെയും വീണ്ടെടുക്കലിനെയും ബാധിക്കുന്നു
- നിക്ക്, ഡെൻ്റ്, നാശം എന്നിവ ചോർച്ച പാതകളായി മാറുന്നു
- വെൽഡിംഗ് വികലത്തിന് ലോക്കൽ ഓവർ/അണ്ടർ{0}}കംപ്രഷൻ സൃഷ്ടിക്കാൻ കഴിയും
ഒരു സാധാരണ ഫീൽഡ് ലക്ഷണം ഒരു വശത്ത് അല്ലെങ്കിൽ കുറച്ച് ബോൾട്ടുകൾക്ക് ചുറ്റുമായി കേന്ദ്രീകരിച്ചിരിക്കുന്ന ചോർച്ചയാണ്, മുഴുവൻ ചുറ്റളവിൽ പോലും ഒഴുകുന്നില്ല.
2. ഗാസ്കറ്റ് വർക്കിംഗ് വിൻഡോ
- താഴെയുള്ള-കംപ്രഷൻ നേരത്തെയുള്ള ചോർച്ചയ്ക്ക് കാരണമാകുന്നു
- ഓവർ-കംപ്രഷൻ ഗാസ്കറ്റിനെ തകർക്കുകയും വീണ്ടെടുക്കൽ കുറയ്ക്കുകയും ചെയ്യുന്നു, താപ ചക്രങ്ങൾക്ക് ശേഷം പലപ്പോഴും വഷളാകുന്നു
- താപനിലയും മീഡിയയും ക്രീപ്പ് / റിലാക്സേഷൻ ത്വരിതപ്പെടുത്തുന്നു, കാലക്രമേണ ഫലപ്രദമായ ഗാസ്കറ്റ് സമ്മർദ്ദം കുറയ്ക്കുന്നു
മുഖത്തിൻ്റെ അവസ്ഥയോ പ്രീലോഡ് സ്ഥിരതയോ യഥാർത്ഥ നിയന്ത്രണമാണെങ്കിൽ ഗാസ്കറ്റ് അപ്ഗ്രേഡുചെയ്യുന്നതിന് മാത്രം പരിമിതമായ മൂല്യമുണ്ട്.
3. ബോൾട്ട് പ്രീലോഡ് സ്ഥിരത
- വ്യത്യസ്ത ഇറുകിയ ക്രമങ്ങൾ അസമമായ ഗാസ്കറ്റ് സമ്മർദ്ദം സൃഷ്ടിക്കുന്നു
- ഓവർ-ഇറുകിയാൽ മുഖം വികൃതമാക്കാനും സീലിംഗ് സ്ഥിരത കുറയ്ക്കാനും കഴിയും
- ലൂബ്രിക്കേഷനും ഘർഷണ വ്യതിയാനവും ടോർക്കിനെ-പ്രീലോഡ് ചെയ്യാൻ{1}}പൊരുത്തമില്ലാത്തതാക്കുന്നു
- തെർമൽ സൈക്കിളുകളും വൈബ്രേഷനും പ്രീലോഡ് കുറയ്ക്കുന്നു, ഇത് പലപ്പോഴും ആദ്യകാല-ജീവിത ചോർച്ചകളിലേക്ക് നയിക്കുന്നു
ഒരു പട്ടിക: കണക്ഷൻ രീതി പ്രകാരം സ്വീകാര്യത ചെക്ക് പോയിൻ്റുകൾ
| കണക്ഷൻ രീതി | അസംബ്ലി നിയന്ത്രണ പോയിൻ്റുകൾ | സാധാരണ പരാജയത്തിൻ്റെ ലക്ഷണം | സ്വീകാര്യത / രേഖകൾ സാധാരണയായി പരിശോധിക്കും |
|---|---|---|---|
| വെൽഡിംഗ് | ബെവൽ/എൻഡ്{0}}മുഖ നിലവാരം; റൂട്ട് തുറക്കൽ; ആന്തരിക പൊരുത്തക്കേട് / വിന്യാസം; വക്രീകരണ നിയന്ത്രണം; NDE ആക്സസ് | NDE പരാജയങ്ങളും അറ്റകുറ്റപ്പണികളും; അസമമായ മുഖം കംപ്രഷൻ മൂലമുണ്ടാകുന്ന പ്രാദേശികവൽക്കരിച്ച ഹൈഡ്രോടെസ്റ്റ് ചോർച്ച | വിഷ്വൽ & ഡൈമൻഷണൽ പരിശോധനകൾ; NDT ആവശ്യാനുസരണം; ബാധകമാകുന്നിടത്ത് സമ്മർദ്ദം/ചോർച്ച പരിശോധന; വെൽഡ്/എൻഡിഇ കണ്ടെത്താവുന്ന റെക്കോർഡുകൾ |
| സോക്കറ്റ് / ഫില്ലറ്റ് | തിരുകൽ ആഴവും തോളിൽ വിടവും; ആവർത്തിക്കാവുന്ന ഫില്ലറ്റ് ജ്യാമിതി; വെൽഡ് & പരിശോധന പ്രവേശനം | സ്വീകാര്യമായ രൂപം എന്നാൽ ഉയർന്ന ചോർച്ച / ക്ഷീണം സാധ്യത; പ്രാദേശികവൽക്കരിച്ച വിള്ളൽ പ്രശ്നങ്ങൾ | അസംബ്ലി നിയമവും സാമ്പിൾ പരിശോധനകളും; ദൃശ്യപരവും ആവശ്യമായതുമായ പരിശോധന രേഖകൾ; ഓരോ പ്രോജക്റ്റിലും പരിശോധനകളും ഡോക്യുമെൻ്റേഷനും |
| ത്രെഡ് ചെയ്തു | ത്രെഡ് ഫോം & ഇടപഴകൽ; കേടുപാടുകൾ നിയന്ത്രണം; സീലൻ്റ് സ്ഥിരത; കർശനമാക്കുകയും വീണ്ടും{0}}നിയമം പരിശോധിക്കുകയും ചെയ്യുക | കാലക്രമേണ നേരത്തെയുള്ള ചോർച്ച അല്ലെങ്കിൽ അയവുള്ളതാക്കൽ, പ്രത്യേകിച്ച് പുനർനിർമ്മാണത്തിന് ശേഷം | ത്രെഡ് & സീലാൻ്റ് സ്ഥിരത; ആവശ്യമുള്ളിടത്ത് അസംബ്ലി രേഖകൾ; ഓരോ പ്രോജക്റ്റിലും ചോർച്ച പരിശോധനകൾ/പരിശോധനകൾ |
ഫ്ലേഞ്ച് ജോയിൻ്റുകൾക്കായുള്ള ഒരു പ്രായോഗിക ഓൺ-സൈറ്റ് സ്ഥിരീകരണ ഓർഡർ
ഘട്ടം 1: ആദ്യം ഫ്ലേഞ്ച് മുഖം പരിശോധിക്കുക
- ദൃശ്യമായ കേടുപാടുകൾ: നിക്കുകൾ, പോറലുകൾ, ദന്തങ്ങൾ, നാശത്തിൻ്റെ പാടുകൾ
- അസമമായ സമ്പർക്കത്തിൻ്റെയോ വികലതയുടെയോ അടയാളങ്ങൾ, പ്രത്യേകിച്ച് വെൽഡിങ്ങിന് ശേഷം
- പ്രാദേശിക മുഖപ്രശ്നങ്ങളുമായി പരസ്പരബന്ധമുള്ള ലൊക്കേഷൻ പാറ്റേണുകൾ ചോർത്തുക
ഘട്ടം 2: ഗാസ്കറ്റ് അനുയോജ്യതയും കംപ്രഷൻ സ്വഭാവവും പരിശോധിക്കുക
- മീഡിയ/താപനില/ക്ലീനിംഗ് ഭരണകൂടത്തിന് അനുയോജ്യം
- അസമമായ മുദ്ര, പ്രാദേശികവൽക്കരിച്ച ക്രഷ് അല്ലെങ്കിൽ അസാധാരണമായ രൂപഭേദം
- അസമമായ കംപ്രഷൻ അല്ലെങ്കിൽ അസ്ഥിരമായ പ്രീലോഡിനെ സൂചിപ്പിക്കുന്ന പാറ്റേണുകൾ "കൂടുതൽ ശക്തമാക്കുക, പക്ഷേ ഇപ്പോഴും ചോർച്ച"
ഘട്ടം 3: പ്രീലോഡ് ആവർത്തനക്ഷമത സ്ഥിരീകരിക്കുക
- സ്ഥിരമായ ഇറുകിയ ക്രമവും ഘട്ടം ഘട്ടമായുള്ള മുറുക്കലും
- സ്ഥിരമായ ലൂബ്രിക്കേഷനും ഘർഷണ അവസ്ഥയും
- തെർമൽ സൈക്ലിംഗിനും വൈബ്രേഷനും കീഴിലുള്ള പ്രീലോഡ് നഷ്ടസാധ്യതകളെക്കുറിച്ചുള്ള അവബോധം


പുനർനിർമ്മാണം സാധാരണയായി ആരംഭിക്കുന്നിടത്ത്
- വെൽഡിംഗ് നടപടിക്രമവുമായി യോജിപ്പിച്ചിട്ടില്ലാത്ത എൻഡ് പ്രെപ്പ് → ജ്യാമിതി ഡ്രിഫ്റ്റ് → അറ്റകുറ്റപ്പണികൾ വർദ്ധിക്കുന്നു
- ഫിറ്റ്-അപ്പ്/അലൈൻമെൻ്റ് നിയന്ത്രിക്കപ്പെടുന്നില്ല → ആന്തരിക പൊരുത്തക്കേടും അസ്ഥിരമായ റൂട്ട് → NDE പരാജയങ്ങളും
- സ്പൂൾ ടോളറൻസ് സ്റ്റാക്ക്-അപ്പ് → ബോൾട്ട്-ദ്വാരം തെറ്റായി ക്രമീകരിക്കൽ → നിർബന്ധിത ഇൻസ്റ്റാളേഷൻ സമ്മർദ്ദം
- വെൽഡിംഗ് വക്രീകരണം ഫ്ലേഞ്ച് മുഖങ്ങളെ ബാധിക്കുന്നു → അസമമായ ഗാസ്കറ്റ് സമ്മർദ്ദം → പ്രാദേശികവൽക്കരിച്ച ഹൈഡ്രോടെസ്റ്റ് ചോർച്ച
- ജോലിക്കാർ → പ്രീലോഡ് സ്കാറ്റർ → നേരത്തെയുള്ള-ലൈഫ് ലീക്കേജ് അനുസരിച്ച് കർശനമാക്കൽ പ്രാക്ടീസ് വ്യത്യാസപ്പെടുന്നു
ഒരു സാധാരണ ചെയിൻ റിയാക്ഷൻ, ദ്വാരങ്ങൾ വരിവരിയാക്കാൻ നിർബന്ധിത വിന്യാസമാണ് → അസമമായ ഗാസ്കറ്റ് കംപ്രഷൻ → ടെസ്റ്റ് സമയത്ത് ലീക്ക് → കൂടുതൽ ഇറുകൽ → മുഖം വികൃതമാക്കൽ → ആവർത്തിച്ചുള്ള ചോർച്ച.
സ്വീകാര്യത സാധാരണയായി ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നത്
പൈപ്പ് കണക്ഷനും സീലിംഗ് സ്വീകാര്യതയ്ക്കും വേണ്ടി, അവലോകകർ സാധാരണയായി കണ്ടെത്താവുന്നതും അളക്കാവുന്നതും പരിശോധിക്കാവുന്നതുമായ ഇനങ്ങൾക്കായി തിരയുന്നു:
- ട്രെയ്സിബിലിറ്റി: ഹീറ്റ്/ബാച്ച് ഐഡൻ്റിഫിക്കേഷനും സർട്ടിഫിക്കറ്റുകളും
- ഇൻ്റർഫേസ്-നിർണ്ണായക ജ്യാമിതി: അവസാന അവസ്ഥ, വിന്യാസം, ഫ്ലേഞ്ച്-മുഖത്തിൻ്റെ അവസ്ഥ, ബോൾട്ട്{2}}ദ്വാര വിന്യാസം
- ഓരോ പ്രോജക്റ്റിനും ആവശ്യമായ പരിശോധനയും ടെസ്റ്റ് റെക്കോർഡുകളും
- ഇൻ്റർഫേസ് ലിസ്റ്റിലേക്ക് സ്ഥിരമായി മാപ്പ് ചെയ്ത ഡോക്യുമെൻ്റേഷൻ പായ്ക്ക്
ഒക്ടൽ പൈപ്പ് പ്രോജക്റ്റ് ഡെലിവറികളിൽ, ഘടകങ്ങളും രേഖകളും പലപ്പോഴും ഒരൊറ്റ ഇൻ്റർഫേസ് ലിസ്റ്റിന് എതിരായി ക്രമീകരിച്ചിരിക്കുന്നു, അതിനാൽ കണക്ഷൻ ലോജിക്, സീലിംഗ് സമീപനം, സ്വീകാര്യത റെക്കോർഡുകൾ എന്നിവ വിന്യസിച്ചിരിക്കുന്നതും ഓഡിറ്റ് ചെയ്യാൻ എളുപ്പവുമാണ്.
പതിവുചോദ്യങ്ങൾ
സർട്ടിഫിക്കേഷനുകൾ

CE സർട്ടിഫിക്കറ്റ്

ISO 9001 സർട്ടിഫിക്കറ്റ്

API Q1 സർട്ടിഫിക്കറ്റ്

എബിഎസ് സർട്ടിഫിക്കറ്റ്

AP-5L സർട്ടിഫിക്കറ്റ്

API-5CT സർട്ടിഫിക്കറ്റ്


