


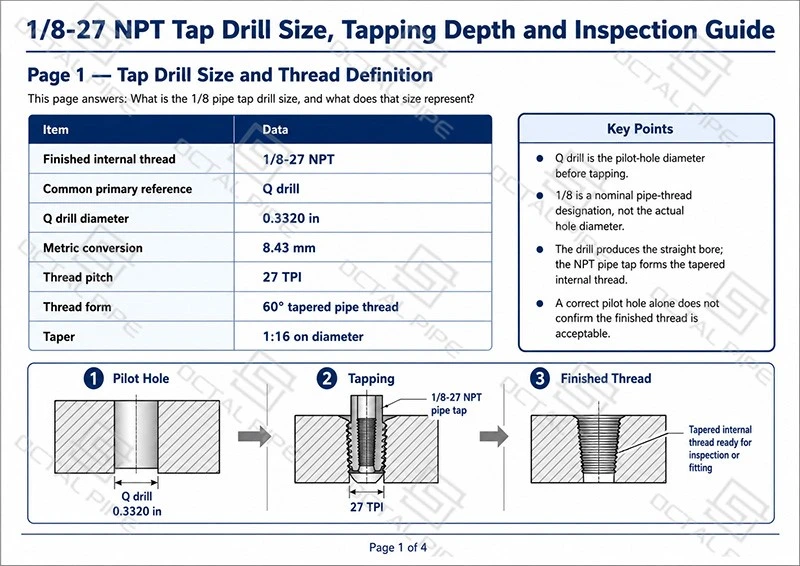
A 1/8 പൈപ്പ് ടാപ്പ് ഡ്രിൽ വലുപ്പം1/8-ഇഞ്ച് ടേപ്പർ ചെയ്ത ആന്തരിക പൈപ്പ് ത്രെഡ് മുറിക്കുന്നതിന് മുമ്പ് തയ്യാറാക്കിയ പൈലറ്റ്-ഹോൾ വ്യാസമാണ്. ഒരു സ്റ്റാൻഡേർഡിനായി1/8-27 NPT ആന്തരിക ത്രെഡ്, a ഉപയോഗിച്ച് ഒരു നേരായ ബോർ തുളച്ചാണ് സാധാരണയായി മെഷീനിംഗ് പ്രക്രിയ ആരംഭിക്കുന്നത്ക്യു ഡ്രിൽ, തുടർന്ന് എൻട്രി പൈപ്പ് ടാപ്പിന് ചതുരാകൃതിയിൽ ആരംഭിക്കാനും നിയന്ത്രിത ആഴത്തിൽ ടേപ്പർ ചെയ്ത ത്രെഡ് മുറിക്കാനും കഴിയും. Q ഡ്രിൽ വ്യാസം ആണ്0.3320 in, അല്ലെങ്കിൽ ഏകദേശം8.43 mm.
ഈ തുളച്ച ദ്വാരം ആരംഭ ബോർ മാത്രമാണ്. ടാപ്പ് രൂപീകരിക്കുമ്പോൾ നീക്കം ചെയ്യുന്നതിനായി എത്ര മെറ്റീരിയൽ ശേഷിക്കുന്നു എന്ന് ഇത് നിർണ്ണയിക്കുന്നു27 TPI ടേപ്പർഡ് NPT ത്രെഡ്. A ക്യു ഡ്രിൽത്രെഡ് രൂപീകരണത്തിന് കൂടുതൽ മെറ്റീരിയൽ അവശേഷിക്കുന്നു, പക്ഷേ ടാപ്പിംഗ് ടോർക്ക് വർദ്ധിപ്പിക്കാൻ കഴിയും, പ്രത്യേകിച്ച് കഠിനമായ വസ്തുക്കളിലോ അന്ധമായ ദ്വാരങ്ങളിലോ. എആർ ഡ്രിൽഅല്ലെങ്കിൽ11/32 ഇഞ്ച്ദ്വാരം ടാപ്പുചെയ്യുന്നതിന് മുമ്പ് കൂടുതൽ മെറ്റീരിയൽ നീക്കംചെയ്യുന്നു, ഇത് കട്ടിംഗ് ലോഡ് കുറയ്ക്കും, പക്ഷേ ത്രെഡ് ഉയരം, ഫിറ്റിംഗ് ഇടപഴകൽ, അവസാന ഗേജ് സ്ഥാനം എന്നിവയെ ബാധിക്കും. ഉൽപ്പാദന പ്രവർത്തനങ്ങൾക്കായി, തിരഞ്ഞെടുത്ത ഡ്രിൽ വലുപ്പം സാമ്പിൾ ടാപ്പിംഗ് വഴി തെളിയിക്കുകയും അംഗീകരിക്കുകയും വേണംL1 പ്ലഗ് ഗേജ് പരിശോധന, ഡ്രിൽ വ്യാസം കൊണ്ട് മാത്രം അല്ല.
1/8-27 NPT ടാപ്പിനായി എത്ര വലിപ്പമുള്ള ഡ്രിൽ ആണ് ഉപയോഗിക്കുന്നത്?
എ1/8-27 NPT ആന്തരിക ത്രെഡ്, a ക്യു ഡ്രിൽഒരു സ്റ്റാൻഡേർഡ് കട്ടിംഗ് ടാപ്പിനുള്ള ആരംഭ ടാപ്പ്-ഡ്രിൽ റഫറൻസായി സാധാരണയായി ഉപയോഗിക്കുന്നു. ഇത് നേരായ പൈലറ്റ് ദ്വാരം സൃഷ്ടിക്കുന്നു0.3320 inടാപ്പർ ചെയ്ത പൈപ്പ് ടാപ്പ് ത്രെഡ് മുറിക്കാൻ തുടങ്ങുന്നതിനുമുമ്പ്. ടാപ്പിംഗ് ടോർക്ക്, ചിപ്പ് ലോഡ്, ത്രെഡ് ഉയരം, ടാപ്പ് പൊട്ടാനുള്ള സാധ്യത എന്നിവയെ നേരിട്ട് ബാധിക്കുന്ന ടാപ്പിന് നീക്കം ചെയ്യാൻ ശേഷിക്കുന്ന മെറ്റീരിയലിൻ്റെ അളവ് പൈലറ്റ്-ഹോൾ വ്യാസം നിയന്ത്രിക്കുന്നതിനാൽ ഇത് പ്രധാനമാണ്.
| ഇനം | റഫറൻസ് |
|---|---|
| ആന്തരിക ത്രെഡ് പൂർത്തിയാക്കി | 1/8-27 NPT |
| സാധാരണ പ്രാഥമിക ടാപ്പ് ഡ്രിൽ റഫറൻസ് | ക്യു ഡ്രിൽ |
| Q ഡ്രിൽ വ്യാസം | 0.3320 in |
| മെട്രിക് പരിവർത്തനം | 8.43 mm |
| ത്രെഡ് പിച്ച് | 27 TPI |
| ത്രെഡ് ഫോം | 60 ഡിഗ്രി ടേപ്പർഡ് പൈപ്പ് ത്രെഡ് |
| ടാപ്പർ | വ്യാസത്തിൽ 1:16 |
| ഓപ്പറേഷൻ സീക്വൻസ് | ആദ്യം പൈലറ്റ് ദ്വാരം തുളയ്ക്കുക, തുടർന്ന് ടാപ്പുചെയ്യുക |
പട്ടികയിലെ മൂല്യങ്ങൾ മഷീനിംഗ് സെറ്റപ്പ് ഡാറ്റയായി കണക്കാക്കണം, ഫിനിഷ്ഡ്-ത്രെഡ് സ്വീകാര്യത അളവുകളായിട്ടല്ല. ഒരു ക്യു-ഡ്രിൽ ചെയ്ത ദ്വാരം ടാപ്പിന് ആവശ്യമായ മെറ്റീരിയൽ നൽകുന്നു27 TPI ടേപ്പർഡ് NPT ത്രെഡ്, എന്നാൽ പൂർത്തിയായ പോർട്ട് ഇപ്പോഴും ടാപ്പ് ഡെപ്ത്, എൻട്രി ചേംഫർ, ടൂൾ അവസ്ഥ, ചിപ്പ് നീക്കംചെയ്യൽ, ഗേജ് സ്ഥാനം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ഉൽപ്പാദന പ്രവർത്തനത്തിൽ, തുളച്ച ദ്വാരം ടാപ്പുചെയ്യുന്നതിന് മുമ്പ് പരിശോധിക്കുകയും പൂർത്തിയാക്കുകയും വേണം1/8-27 NPTത്രെഡ് ഡ്രില്ലിൻ്റെ വലുപ്പം മാത്രമല്ല, നിർദ്ദിഷ്ട NPT പ്ലഗ് ഗേജ് ഉപയോഗിച്ച് സ്വീകരിക്കണം.
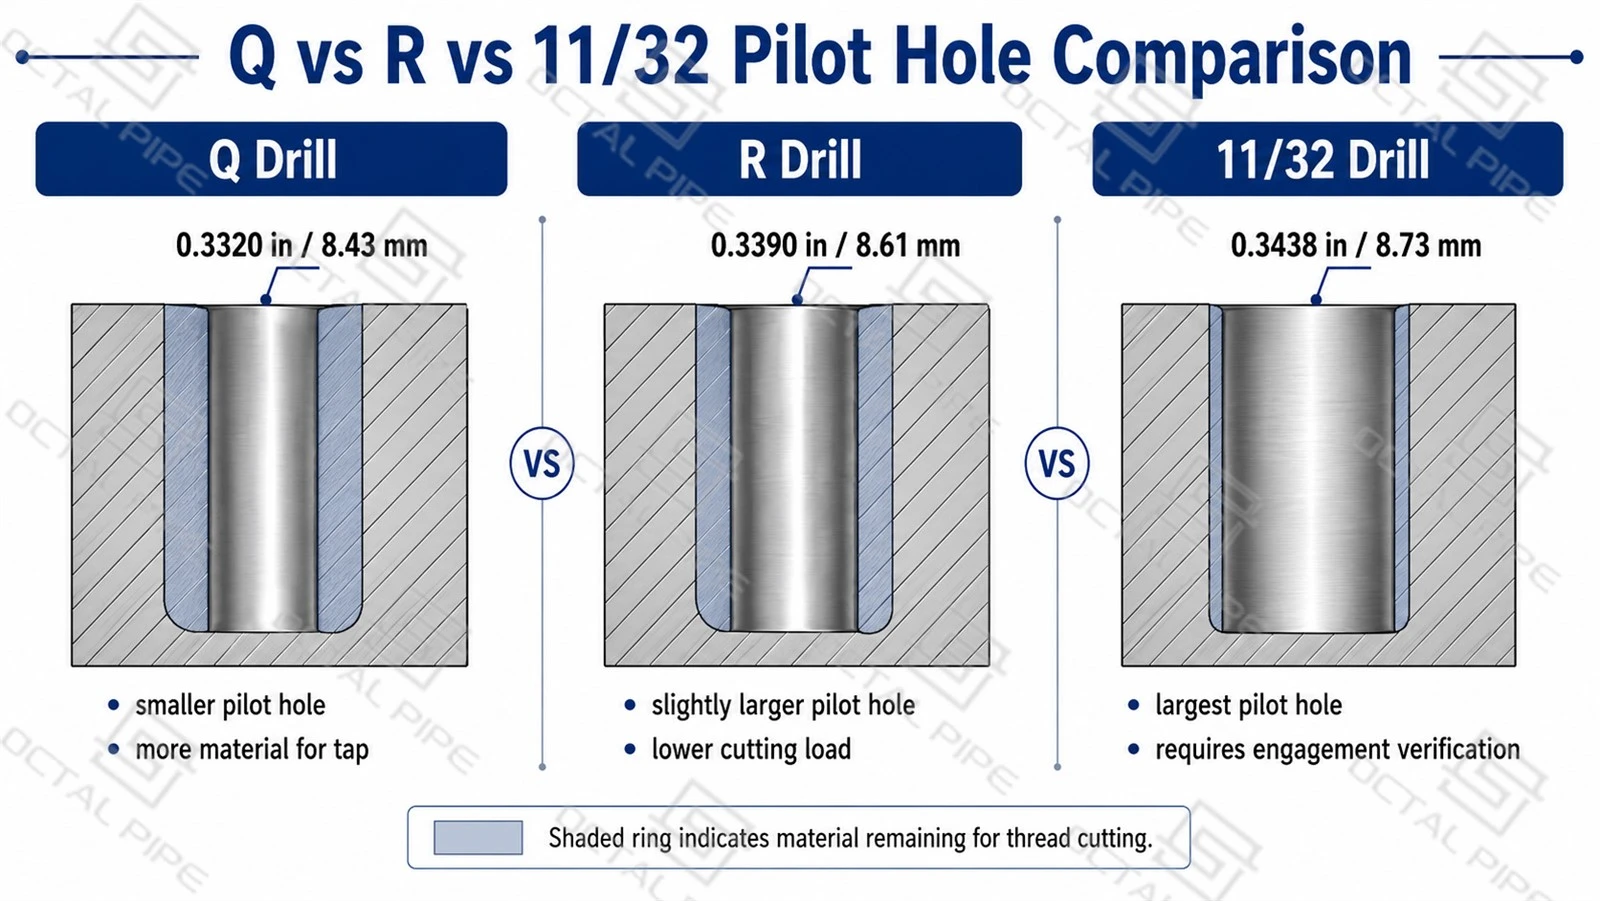
എന്തുകൊണ്ടാണ് ചാർട്ടുകൾ 1/8 NPT-ന് Q, R, 11/32 എന്നിവ കാണിക്കുന്നത്?
വേണ്ടി1/8-27 NPTടാപ്പുചെയ്യുമ്പോൾ, പൈലറ്റ്-ഹോൾ വലുപ്പം എല്ലായ്പ്പോഴും ഒരേ രീതിയിൽ ലിസ്റ്റുചെയ്യില്ല, കാരണം ശുപാർശ ചെയ്യുന്ന ഡ്രിൽ ത്രെഡ് കട്ടിംഗ് സമയത്ത് ടാപ്പ് എത്രമാത്രം നീക്കംചെയ്യുമെന്ന് പ്രതീക്ഷിക്കുന്നു എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു. എക്യു ഡ്രിൽഒരു ചെറിയ ആരംഭ ദ്വാരം സൃഷ്ടിക്കുന്നു, അതേസമയംആർ ഡ്രിൽഒപ്പം11/32 ഇഞ്ച്ക്രമേണ വലിയ പൈലറ്റ് ദ്വാരങ്ങൾ സൃഷ്ടിക്കുക. ഇത് കട്ടിംഗ് ലോഡ്, ചിപ്പ് വോളിയം, ത്രെഡ് ഫ്ലാങ്ക് രൂപീകരണം, പൂർത്തിയാക്കിയ NPT പോർട്ടിൻ്റെ അവസാന ഗേജ് സ്ഥാനം എന്നിവ മാറ്റുന്നു.
| ഡ്രിൽ റഫറൻസ് | ഇഞ്ചിൽ വ്യാസം | ഏകദേശം മെട്രിക് വലുപ്പം | പ്രായോഗിക അർത്ഥം |
|---|---|---|---|
| ക്യു ഡ്രിൽ | 0.3320 in | 8.43 mm | ചെറിയ ആരംഭ ദ്വാരം; ടാപ്പിനായി കൂടുതൽ മെറ്റീരിയൽ അവശേഷിക്കുന്നു |
| ആർ ഡ്രിൽ | 0.3390 in | 8.61 mm | അൽപ്പം വലിയ ദ്വാരം; ടാപ്പിംഗ് ലോഡ് കുറയ്ക്കുന്നു |
| 11/32 ഇഞ്ച് | 0.3438 in | 8.73 mm | സാധാരണ ഫ്രാക്ഷണൽ വലുപ്പം, എന്നാൽ Q, R എന്നിവയേക്കാൾ വലുതാണ് |
തമ്മിലുള്ള വ്യത്യാസം എക്യു ഡ്രിൽഒപ്പം ഒരുഡ്രില്ലിൽ 11/32ഏകദേശം ആണ്0.0118 in, അല്ലെങ്കിൽ ഏകദേശം0.30 mm. ഒരു ചെറിയ ൽ1/8 NPT ദ്വാരം, ടാപ്പിംഗ് ലോഡും കട്ടിംഗ് സമയത്ത് രൂപപ്പെട്ട ത്രെഡ് ഫ്ലാങ്കിൻ്റെ അളവും മാറ്റാൻ ആ വ്യത്യാസം മതിയാകും. ഒരു ചെറിയ പൈലറ്റ് ദ്വാരം സാധാരണയായി കൂടുതൽ ത്രെഡ് മെറ്റീരിയൽ ഉത്പാദിപ്പിക്കുന്നു, പക്ഷേ ടാപ്പ് ലോഡ് വർദ്ധിപ്പിക്കുന്നു; ഒരു വലിയ പൈലറ്റ് ദ്വാരം കൂടുതൽ എളുപ്പത്തിൽ മുറിക്കുന്നു, പക്ഷേ ത്രെഡ് ഇടപഴകലിൻ്റെ അടുത്ത സ്ഥിരീകരണം ആവശ്യമാണ്L1 പ്ലഗ് ഗേജ്സ്ഥാനം. ആവർത്തിക്കാവുന്ന മെഷീനിംഗിനായി, തിരഞ്ഞെടുത്ത ഡ്രിൽ വലുപ്പം ഡ്രോയിംഗ്, ടാപ്പ് നിർമ്മാതാവിൻ്റെ ഡാറ്റ, മെറ്റീരിയൽ അവസ്ഥ, അന്തിമ പരിശോധന ആവശ്യകത എന്നിവയുമായി പൊരുത്തപ്പെടണം.
ടാപ്പ് ഡ്രിൽ വലുപ്പം യഥാർത്ഥത്തിൽ എന്താണ് നിയന്ത്രിക്കുന്നത്
ടാപ്പ് ഡ്രിൽ വലുപ്പം ടാപ്പുചെയ്യുന്നതിന് മുമ്പ് ആരംഭിക്കുന്ന ദ്വാരത്തെ നിയന്ത്രിക്കുന്നു. പൂർത്തിയാക്കിയ NPT പോർട്ടിൻ്റെ എല്ലാ സവിശേഷതകളും ഇത് നിയന്ത്രിക്കുന്നില്ല.
| ഫീച്ചർ | പ്രധാനമായും നിയന്ത്രിക്കുന്നത് |
|---|---|
| പൈലറ്റ്-ഹോൾ വ്യാസം | തിരഞ്ഞെടുത്ത ഡ്രിൽ വലുപ്പം |
| ത്രെഡ് പിച്ച് | 1/8-27 NPT ടാപ്പ് |
| ത്രെഡ് ആംഗിൾ | പൈപ്പ് ടാപ്പ് ജ്യാമിതി |
| ത്രെഡ് ടേപ്പർ | NPT ടാപ്പ് ഫോം |
| പൂർത്തിയായ ഗേജ് സ്ഥാനം | ടാപ്പിംഗ് ആഴവും പരിശോധനയും |
| അനുയോജ്യമായ ഇടപഴകൽ | ത്രെഡ് വലുപ്പം, ആഴം, ടേപ്പർ |
| സീലിംഗ് സ്വഭാവം | ത്രെഡ് അവസ്ഥ, ഇടപഴകൽ, സീലൻ്റ്, ടെസ്റ്റ് ആവശ്യകത |
ദി1/8 NPT-യുടെ ഡ്രിൽ വലുപ്പംടാപ്പ് നീക്കം ചെയ്യേണ്ട മെറ്റീരിയലിനെ ബാധിക്കുന്നു. ദ്വാരം വളരെ ചെറുതാണെങ്കിൽ, ടാപ്പ് അമിതമായ ടോർക്ക് ഉപയോഗിച്ച് മുറിച്ചേക്കാം, പ്രത്യേകിച്ച് ഹാർഡ് മെറ്റീരിയലുകളിലോ അന്ധമായ ദ്വാരങ്ങളിലോ തകരാം. ദ്വാരം വളരെ വലുതാണെങ്കിൽ, ടാപ്പ് കുറച്ച് മെറ്റീരിയൽ നീക്കംചെയ്യുന്നു, പക്ഷേ പൂർത്തിയായ ആന്തരിക ത്രെഡ് ഇടപഴകൽ കുറച്ചിരിക്കാം.
NPT ടേപ്പർ ആയതിനാൽ, അന്തിമ പോർട്ട് വലുപ്പവും ടാപ്പ് എത്ര ആഴത്തിൽ ഓടിക്കുന്നു എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു. ടാപ്പ് വളരെ ആഴം കുറയുകയോ, വളരെ ആഴത്തിൽ പോകുകയോ, തെറ്റായി വിന്യസിക്കുകയോ, അല്ലെങ്കിൽ പായ്ക്ക് ചെയ്ത ചിപ്പുകൾ ഉപയോഗിച്ച് മുറിക്കുകയോ ചെയ്താൽ ശരിയായ പൈലറ്റ് ദ്വാരത്തിന് അസ്വീകാര്യമായ ഒരു ത്രെഡ് സൃഷ്ടിക്കാൻ കഴിയും.
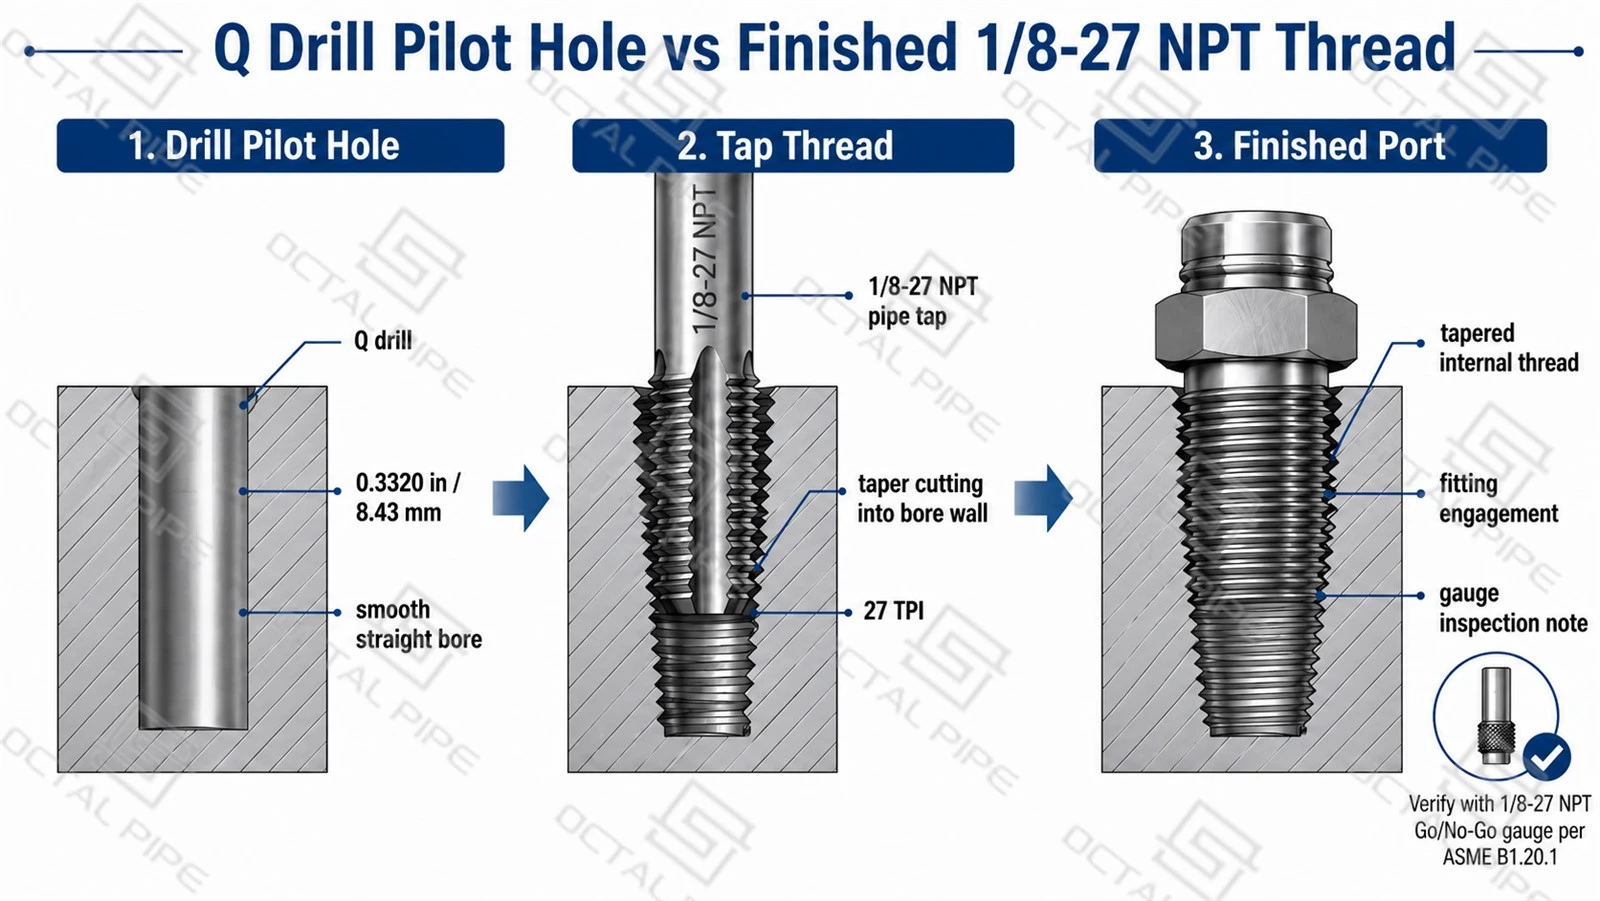
1/8-27 NPT ദ്വാരം എങ്ങനെ തുരന്ന് ടാപ്പ് ചെയ്യാം
ഡ്രില്ലിംഗും ടാപ്പിംഗ് സീക്വൻസും ഒരു മെഷീനിംഗ് പ്രക്രിയയായി നിയന്ത്രിക്കണം, ലളിതമായ ഒരു ദ്വാര നിർമ്മാണ ഘട്ടമായി കണക്കാക്കരുത്. ഒരു സാധാരണ പ്രക്രിയയിൽ ഇനിപ്പറയുന്ന പ്രവർത്തനങ്ങൾ ഉൾപ്പെടുന്നു:
- പോലുള്ള പൂർണ്ണമായ ത്രെഡ് കോൾഔട്ട് സ്ഥിരീകരിക്കുക1/8-27 NPT.
- ഡ്രോയിംഗിൽ നിന്ന് അംഗീകൃത ടാപ്പ് ഡ്രിൽ വലുപ്പം തിരഞ്ഞെടുക്കുക അല്ലെങ്കിൽ നിർമ്മാതാവിൻ്റെ ഡാറ്റ ടാപ്പ് ചെയ്യുക.
- നിർദ്ദിഷ്ട ഡ്രിൽ ഉപയോഗിച്ച് നേരായ പൈലറ്റ് ദ്വാരം തുരത്തുക.
- ഓപ്പണിംഗ് അമിതമായി വലുതാക്കാതെ എൻട്രി ഡീബർ ചെയ്യുക അല്ലെങ്കിൽ ചെറുതായി ചാംഫർ ചെയ്യുക.
- NPT പൈപ്പ് ടാപ്പ് ഡ്രിൽഡ്-ഹോൾ ആക്സിസ് ഉപയോഗിച്ച് വിന്യസിക്കുക.
- നിയന്ത്രിത ആഴത്തിലേക്ക് ചുരുണ്ട ആന്തരിക ത്രെഡ് മുറിക്കുക.
- ചിപ്പുകൾ നീക്കം ചെയ്ത് പോർട്ട് വൃത്തിയാക്കുക.
- നിർദ്ദിഷ്ട ഗേജ് ഉപയോഗിച്ച് പൂർത്തിയായ ത്രെഡ് പരിശോധിക്കുക.
പൈപ്പ് ടാപ്പ് സാധാരണയായി തുളച്ച ദ്വാര അക്ഷത്തെ പിന്തുടരുന്നു. പൈലറ്റ് ഹോൾ ഓഫ് ആക്സിസ് ആണെങ്കിൽ, ടാപ്പ് സാധാരണയായി ആ തെറ്റായ ക്രമീകരണത്തെ പിന്തുടരും. ഇത് ശരിയായിരിക്കുമ്പോൾ പോലും ഫിറ്റിംഗ് ദിശ, ത്രെഡ് ഇടപഴകൽ, സീലിംഗ് എന്നിവയെ ബാധിക്കും1/8 NPT ഡ്രിൽ ബിറ്റ് വലുപ്പംഉപയോഗിച്ചിട്ടുണ്ട്.
ഹോൾ, ബ്ലൈൻഡ് ഹോൾ ആവശ്യകതകളിലൂടെ
വേണ്ടി1/8-27 NPTടാപ്പിംഗ്, ദ്വാരങ്ങളിലൂടെയും അന്ധ ദ്വാരങ്ങളിലൂടെയും ഒരേ പൈലറ്റ്-ഹോൾ റഫറൻസ് ഉപയോഗിക്കാം, പക്ഷേ ആവശ്യമായ ഡ്രില്ലിംഗ് ഡെപ്ത് തുല്യമല്ല. എ ത്രൂ ഹോൾ ചിപ്പിനെയും ടാപ്പ് ലെഡിനെയും ഭാഗത്തിലൂടെ കടന്നുപോകാൻ അനുവദിക്കുന്നു, അതേസമയം ഒരു ബ്ലൈൻഡ് ഹോൾ ടാപ്പ് ലീഡ്, അപൂർണ്ണമായ ത്രെഡുകൾ, ഡ്രിൽ-പോയിൻ്റ് ജ്യാമിതി, ചിപ്പ് ശേഖരണം എന്നിവയ്ക്ക് അധിക അടിഭാഗം ക്ലിയറൻസ് നൽകണം.
| ദ്വാരത്തിൻ്റെ തരം | പ്രധാന ആവശ്യം |
|---|---|
| ദ്വാരത്തിലൂടെ | അലൈൻമെൻ്റ്, ബ്രേക്ക്ഔട്ട് ബർറുകൾ, ചിപ്പ് നീക്കം ചെയ്യൽ, ആന്തരിക മലിനീകരണം എന്നിവ നിയന്ത്രിക്കുക |
| അന്ധമായ ദ്വാരം | ടാപ്പ് ലെഡ്, അപൂർണ്ണമായ ത്രെഡുകൾ, ഡ്രിൽ-പോയിൻ്റ് ആകൃതി, ചിപ്പ് ക്ലിയറൻസ് എന്നിവയ്ക്കായി അധിക ഡെപ്ത് അനുവദിക്കുക |
ഒരു അന്ധമായ ദ്വാരം ഉപയോഗിക്കാവുന്ന ത്രെഡ് നീളത്തേക്കാൾ ആഴമുള്ളതായിരിക്കണം. ഇത് ടാപ്പിൻ്റെ ലീഡ് സെക്ഷൻ, അപൂർണ്ണമായ ആദ്യ ത്രെഡുകൾ, ചിപ്പുകൾ, ഡ്രിൽ പോയിൻ്റ് അവശേഷിക്കുന്ന കോണാകൃതി എന്നിവയ്ക്കും ഇടം നൽകണം. വാക്യത്തെ മാത്രം അടിസ്ഥാനമാക്കി ഉത്തരവാദിത്തമുള്ള സാർവത്രിക ബ്ലൈൻഡ്-ഹോൾ ഡെപ്ത് ഇല്ല1/8 NPT ദ്വാരത്തിൻ്റെ വലിപ്പം. അന്തിമ ഡെപ്ത് ഭാഗം ഡ്രോയിംഗ്, ടാപ്പ് ജ്യാമിതി, ത്രെഡ് ഇടപഴകൽ ആവശ്യകത, ശേഷിക്കുന്ന മതിൽ കണക്കുകൂട്ടൽ എന്നിവയിൽ നിന്ന് വരണം.
1/8 NPT-ന് എന്തുകൊണ്ട് ടാപ്പിംഗ് ഡെപ്ത് പ്രധാനമാണ്
ത്രെഡ് ടേപ്പർ ആയതിനാൽ ടാപ്പിംഗ് ഡെപ്ത് എൻപിടിക്ക് വളരെ പ്രധാനമാണ്. പൈപ്പ് ടാപ്പ് ദ്വാരത്തിലേക്ക് ആഴത്തിൽ നീങ്ങുമ്പോൾ, തുറമുഖ പ്രവേശന കവാടത്തിലെ ഫലപ്രദമായ ത്രെഡ് വലുപ്പം വലുതായിത്തീരുന്നു.
| ടാപ്പിംഗ് അവസ്ഥ | തുറമുഖത്ത് ഫലം | അസംബ്ലി റിസ്ക് |
|---|---|---|
| വളരെ ആഴം കുറഞ്ഞ | ഫലപ്രദമായ ത്രെഡ് തുറക്കൽ വളരെ ചെറുതാണ് | ഫിറ്റിംഗ് ആവശ്യമായ ഇടപഴകലിൽ എത്തിയേക്കില്ല |
| നിയന്ത്രിത ആഴം | ത്രെഡ് ഉദ്ദേശിച്ച ഗേജിലും അസംബ്ലി സ്ഥാനത്തും എത്തുന്നു | സ്ഥിരമായ ഫിറ്റിംഗ് ഇടപഴകൽ |
| വളരെ ആഴം | തുറമുഖം വലുതായി മാറുന്നു | ഫിറ്റിംഗ് വളരെ ദൂരത്തേക്ക് പ്രവേശിക്കാം അല്ലെങ്കിൽ അയഞ്ഞതായി തോന്നാം |
ഒരു നേരായ മെഷീൻ ത്രെഡ് പ്രധാനമായും ടാപ്പ് ആഴത്തിൽ പോകുമ്പോൾ ത്രെഡ് നീളം മാറ്റുന്നു. ഒരു NPT ത്രെഡ് ത്രെഡിൻ്റെ നീളവും ഫലപ്രദമായ ത്രെഡ് വലുപ്പവും മാറ്റുന്നു. അതുകൊണ്ടാണ് പൂർത്തിയായ ത്രെഡ് ടാപ്പ് എത്ര ദൂരത്തേക്ക് പ്രവേശിച്ചുവെന്നോ അല്ലെങ്കിൽ ഭാഗത്തിന് മുകളിൽ എത്ര ടാപ്പ് ത്രെഡുകൾ ദൃശ്യമായി അവശേഷിക്കുന്നുവെന്നോ മാത്രം വിലയിരുത്താൻ കഴിയില്ല.
പ്രൊഡക്ഷൻ ജോലികൾക്കായി, ട്രയൽ മെഷീനിംഗ് വഴി ടാപ്പിംഗ് ഡെപ്ത് സ്ഥാപിക്കുകയും ഗേജ് പരിശോധനയിലൂടെ സ്ഥിരീകരിക്കുകയും വേണം. അംഗീകൃത ഡെപ്ത് പിന്നീട് ആവർത്തിക്കാവുന്ന സജ്ജീകരണ റഫറൻസായി ഉപയോഗിക്കാം.
പൂർത്തിയായ 1/8-27 NPT ത്രെഡ് പരിശോധിക്കുന്നു
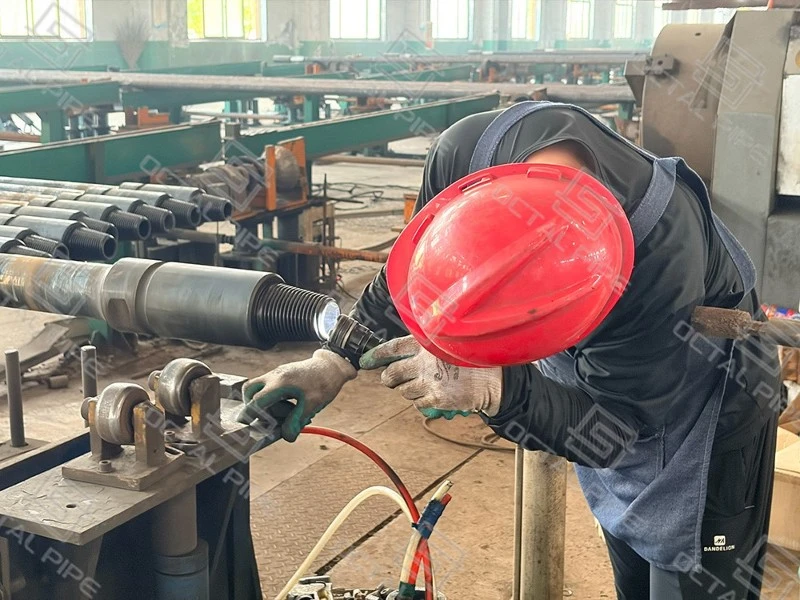
എ പൂർത്തിയായി1/8-27 NPTതുരന്ന പൈലറ്റ് ദ്വാരത്തിനപ്പുറം ആന്തരിക ത്രെഡ് പരിശോധിക്കണം. പൈലറ്റ് ദ്വാരം സ്റ്റാർട്ടിംഗ് ബോറിനെ മാത്രം സ്ഥിരീകരിക്കുന്നു; പൂർത്തിയാക്കിയ പോർട്ടിന് വൃത്തിയുള്ള ത്രെഡ് ഫോം, നിയന്ത്രിത ടാപ്പിംഗ് ഡെപ്ത്, സ്വീകാര്യമായ ഒരു എന്നിവയും ആവശ്യമാണ്L1 പ്ലഗ് ഗേജ്സ്ഥാനം. ശരിയായ ക്യു-ഡ്രിൽ ചെയ്ത ദ്വാരത്തിൽപ്പോലും, ടാപ്പ് ധരിക്കുകയോ തെറ്റായി ക്രമീകരിക്കുകയോ വളരെ ആഴത്തിൽ ഓടിക്കുകയോ ചിപ്പുകൾ കയറ്റുകയോ ചെയ്താൽ ത്രെഡ് പരാജയപ്പെടാം.
| പരിശോധന ഇനം | രീതി | ഉദ്ദേശം |
|---|---|---|
| പൈലറ്റ്-ഹോൾ വ്യാസം | ബോർ അളക്കൽ | ആരംഭ ദ്വാരത്തിൻ്റെ വലുപ്പം സ്ഥിരീകരിക്കുന്നു |
| ത്രെഡ് അവസ്ഥ | വിഷ്വൽ പരിശോധന | ബർറുകൾ, കീറിയ ത്രെഡുകൾ, പായ്ക്ക് ചെയ്ത ചിപ്പുകൾ എന്നിവ പരിശോധിക്കുന്നു |
| പൂർത്തിയായ ത്രെഡ് വലുപ്പം | കാലിബ്രേറ്റ് ചെയ്തുL1 പ്ലഗ് ഗേജ് | ആവശ്യമായ കൈ-ഇറുകിയ ഗേജ് സ്ഥാനം സ്ഥിരീകരിക്കുന്നു |
| പ്രവർത്തനപരമായ പരിശോധന | പൊരുത്തപ്പെടുന്ന ഫിറ്റിംഗ് അല്ലെങ്കിൽ നിർദ്ദിഷ്ട ടെസ്റ്റ് | അസംബ്ലിയും സീലിംഗ് സ്വഭാവവും സ്ഥിരീകരിക്കുന്നു |
ഡൗൺലോഡ്:1/8-27 NPT ടാപ്പ് ഡ്രിൽ സൈസ്, ടാപ്പിംഗ് ഡെപ്ത്, ഇൻസ്പെക്ഷൻ ഗൈഡ്
ഡ്രിൽ ആരംഭിക്കുന്ന ദ്വാരം നിയന്ത്രിക്കുന്നു; ദിL1 പ്ലഗ് ഗേജ്പൂർത്തിയായ ടേപ്പർഡ് ഇൻ്റേണൽ ത്രെഡ് സ്ഥിരീകരിക്കുന്നു. ഇണചേരൽ ഫിറ്റിംഗ് അസംബ്ലിയോ ഓറിയൻ്റേഷനോ സ്ഥിരീകരിക്കാൻ സഹായിക്കും, പക്ഷേ ഇത് ഗേജ് പരിശോധനയ്ക്ക് പകരം വയ്ക്കരുത്. ത്രെഡുകൾ, കോട്ടിംഗുകൾ, സീലൻ്റ്, ടോളറൻസ് വ്യത്യാസങ്ങൾ എന്നിവ ഫിനിഷ് ചെയ്ത പോർട്ട് ആവശ്യമായ ഗേജ് അവസ്ഥയ്ക്ക് പുറത്താണെങ്കിൽ പോലും ഒരു ട്രയൽ ഫിറ്റിനെ സ്വീകാര്യമാക്കും.

1/8 NPT എന്നത് BSPT, BSPP അല്ലെങ്കിൽ NPTF എന്നിവയ്ക്ക് തുല്യമല്ല
ദി1/8അടയാളപ്പെടുത്തൽ നാമമാത്രമായ ത്രെഡ് വലുപ്പം മാത്രം തിരിച്ചറിയുന്നു. ത്രെഡ് ഒരേ പിച്ച്, ഫ്ലാങ്ക് ആംഗിൾ, ടാപ്പർ, സീലിംഗ് രീതി അല്ലെങ്കിൽ ഗേജ് സിസ്റ്റം എന്നിവ ഉപയോഗിക്കുന്നുണ്ടെന്ന് ഇത് സ്ഥിരീകരിക്കുന്നില്ല. ഡ്രിൽ, ടാപ്പ് അല്ലെങ്കിൽ ഇൻസ്പെക്ഷൻ ഗേജ് തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ്, ഡ്രോയിംഗിൽ പൂർണ്ണമായ ത്രെഡ് കോൾഔട്ട് സ്ഥിരീകരിച്ചിരിക്കണം.
| ത്രെഡ് സിസ്റ്റം | സാധാരണ പദവി | പിച്ച് | ത്രെഡ് ആംഗിൾ | ത്രെഡ് ഫോം | സീലിംഗ് / പരിശോധന കുറിപ്പ് |
|---|---|---|---|---|---|
| NPT | 1/8-27 NPT | 27 TPI | 60 ഡിഗ്രി | ടാപ്പർഡ് | സീലിംഗ് സാധാരണയായി സീലൻ്റ് ഉപയോഗിച്ച് ടേപ്പർഡ് ത്രെഡ് ഇടപഴകൽ വഴിയാണ് നിർമ്മിച്ചിരിക്കുന്നത്; NPT ഗേജുകൾ ഉപയോഗിച്ച് പരിശോധിച്ചു |
| എൻ.പി.ടി.എഫ് | 1/8-27 NPTF | 27 TPI | 60 ഡിഗ്രി | ടേപ്പർഡ് ഡ്രൈസീൽ | സമാനമായ നാമമാത്രമായ വലിപ്പം, എന്നാൽ ഡ്രൈസീൽ ത്രെഡ് വെട്ടിച്ചുരുക്കലും ഗേജിംഗ് ആവശ്യകതകളും വ്യത്യസ്തമാണ് |
| ബി.എസ്.പി.ടി | R1/8 അല്ലെങ്കിൽ Rc1/8 | 28 TPI | 55 ഡിഗ്രി | ടാപ്പർഡ് | വിറ്റ്വർത്ത് ത്രെഡ് ഫോം; സമാനമായ ടേപ്പർ ആശയം ഉണ്ടായിരുന്നിട്ടും NPT യുമായി പരസ്പരം മാറ്റാനാകില്ല |
| ബി.എസ്.പി.പി | G1/8 | 28 TPI | 55 ഡിഗ്രി | സമാന്തരം | സാധാരണയായി വാഷർ, ഒ-റിംഗ് അല്ലെങ്കിൽ ബോണ്ടഡ് സീൽ എന്നിവ ഉപയോഗിച്ച് സീൽ ചെയ്യുന്നു, ത്രെഡ് ഇടപെടൽ ഉപയോഗിച്ചല്ല |
ഒരു ബിഎസ്പിടി അല്ലെങ്കിൽ ബിഎസ്പിപി ഫിറ്റിംഗ് ആരംഭിക്കാം1/8 NPTനാമമാത്രമായ വലുപ്പം അടുത്തായതിനാൽ കുറച്ച് തിരിവുകൾ പോർട്ട് ചെയ്യുക, എന്നാൽ ആ ഭാഗിക ഇടപെടൽ സാധുതയുള്ളതല്ല. തമ്മിലുള്ള പിച്ച് വ്യത്യാസം27 TPIഒപ്പം28 TPIഫിറ്റിംഗ് പുരോഗമിക്കുമ്പോൾ ക്യുമുലേറ്റീവ് പൊരുത്തക്കേട് സൃഷ്ടിക്കുന്നു, അതേസമയം60 ഡിഗ്രി NPTഫ്ലാങ്ക് ആംഗിൾ ഒപ്പം55 ഡിഗ്രി ബിഎസ്പിഫ്ലാങ്ക് ആംഗിൾ ത്രെഡ് മുഖങ്ങളുമായി തെറ്റായി ബന്ധപ്പെടുക.
ഉൽപ്പാദനത്തിലോ അറ്റകുറ്റപ്പണികളിലോ, ഈ പൊരുത്തക്കേട് ത്രെഡ് പാർശ്വങ്ങളെ തകരാറിലാക്കുകയും തെറ്റായ കൈ-ഇറുകിയ അനുഭവം നൽകുകയും ഗേജ് സ്ഥാനം മാറ്റുകയും സമ്മർദ്ദത്തിൽ ചോർച്ച നൽകുകയും ചെയ്യും. ത്രെഡ് സീലൻ്റ് ചെറിയ പ്രതല ചോർച്ച മറച്ചേക്കാം, പക്ഷേ ഇതിന് തെറ്റായ പിച്ച്, ആംഗിൾ അല്ലെങ്കിൽ സീലിംഗ് ജ്യാമിതി ശരിയാക്കാൻ കഴിയില്ല. അതിനാൽ, ഫിനിഷ്ഡ് പോർട്ട് ഡ്രില്ലിംഗ്, ടാപ്പ് ചെയ്യുക അല്ലെങ്കിൽ സ്വീകരിക്കുന്നതിന് മുമ്പ് ആവശ്യമായ ത്രെഡ് സ്റ്റാൻഡേർഡ് സ്ഥിരീകരിക്കണം.
പതിവുചോദ്യങ്ങൾ

01. ശരിയായ 1/8 പൈപ്പ് ടാപ്പ് ഡ്രിൽ വലുപ്പം എന്താണ്?
02.എന്തുകൊണ്ടാണ് ചില ചാർട്ടുകൾ 1/8 NPT ടാപ്പിനായി Q, R അല്ലെങ്കിൽ 11/32 കാണിക്കുന്നത്?
03. ടാപ്പ് ഡ്രില്ലിൻ്റെ വലുപ്പം പൂർത്തിയായ 1/8 NPT ദ്വാരത്തിൻ്റെ വലുപ്പത്തിന് തുല്യമാണോ?
ഇല്ല. ടാപ്പുചെയ്യുന്നതിന് മുമ്പുള്ള നേരായ പൈലറ്റ് ദ്വാരം മാത്രമാണ് ടാപ്പ് ഡ്രിൽ വലുപ്പം. പൂർത്തിയായത്1/8-27 NPTപൈപ്പ് ടാപ്പിലൂടെയാണ് ത്രെഡ് രൂപപ്പെടുന്നത്, അതിൻ്റെ അന്തിമ സ്വീകാര്യത ടാപ്പിംഗ്, ടാപ്പിംഗ് ഡെപ്ത്, ത്രെഡ് അവസ്ഥ, നിർദ്ദിഷ്ട NPT പ്ലഗ് ഗേജ് ഉപയോഗിച്ചുള്ള പരിശോധന എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
04.1/8 NPT, NPTF, BSPT, BSPP എന്നിവയ്ക്ക് ഒരേ ഡ്രില്ലും ടാപ്പും ഉപയോഗിക്കാൻ കഴിയുമോ?
സർട്ടിഫിക്കേഷനുകൾ

CE സർട്ടിഫിക്കറ്റ്

ISO 9001 സർട്ടിഫിക്കറ്റ്

API Q1 സർട്ടിഫിക്കറ്റ്

എബിഎസ് സർട്ടിഫിക്കറ്റ്

AP-5L സർട്ടിഫിക്കറ്റ്

API-5CT സർട്ടിഫിക്കറ്റ്


